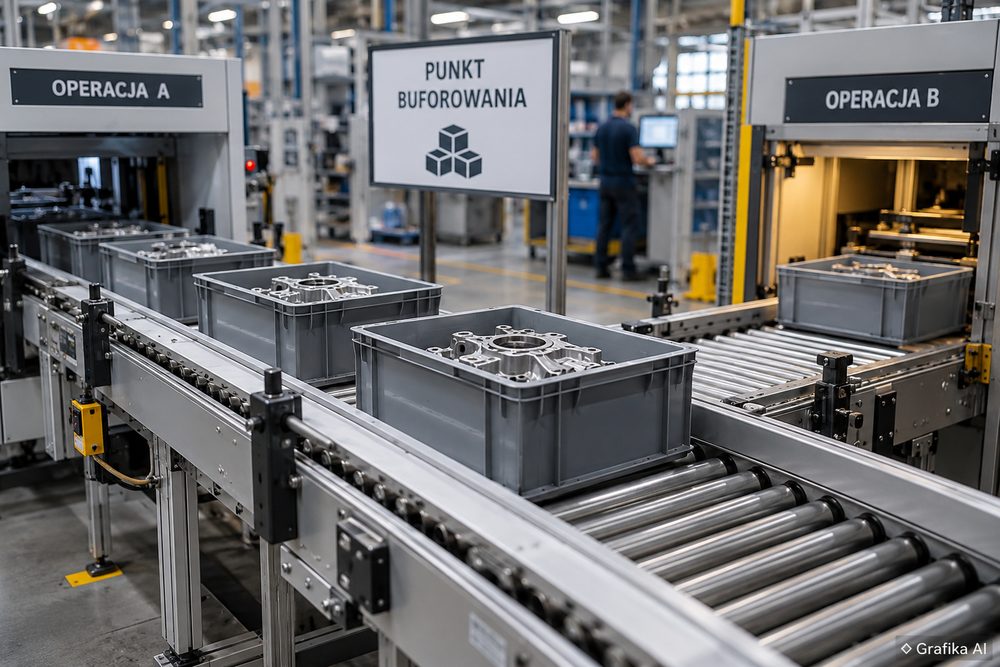
Jak wyznaczyć punkt buforowania między dwiema operacjami, żeby transporter nie stał się magazynem?
Jeżeli pojemniki, detale albo palety zaczynają czekać na przenośniku, problem zwykle nie leży w samym transporterze. Najczęściej źle określono miejsce i pojemność bufora między operacjami albo próbuje się nim zamaskować różnicę wydajności dwóch stanowisk. Efekt jest łatwy do rozpoznania: materiał stoi na taśmie lub rolkach, operatorzy traktują transporter jak regał odkładczy, a po kilku tygodniach nikt już nie wie, ile zapasu międzyoperacyjnego rzeczywiście jest potrzebne.
Dobry bufor nie ma przechowywać produkcji. Ma przejąć krótkotrwałe różnice w rytmie pracy dwóch kolejnych operacji: czas wymiany pojemnika, kilkuminutowy postój, krótkie przezbrojenie czy naturalną zmienność cyklu. Jeśli transporter przez znaczną część zmiany jest zapełniony, trzeba sprawdzić przepływ, zanim zamówi się jego dłuższą wersję.
Najpierw policz różnicę między operacjami, dopiero później długość bufora
Punkt wyjścia stanowią rzeczywiste czasy cyklu. Załóżmy, że operacja A przekazuje detal co 40 sekund, natomiast operacja B odbiera go średnio co 45 sekund. W ciągu godziny pierwsze stanowisko może teoretycznie wykonać 90 sztuk, a drugie 80. Powstaje różnica 10 sztuk na godzinę.
Tego problemu nie rozwiąże żaden skończony bufor. Można jedynie odsunąć moment jego zapełnienia.
Jeżeli pomiędzy stanowiskami znajduje się transporter mieszczący 30 sztuk, przy nieprzerwanej pracy różnica wydajności zapełni wolne 30 miejsc mniej więcej w ciągu 3 godzin. Zwiększenie pojemności do 60 sztuk wydłuży ten czas do około 6 godzin, ale nie usunie przyczyny.
To jedna z ważniejszych granic projektowych: bufor kompensuje zmienność, a nie trwałą nierównowagę wydajności.
Do obliczeń lepiej używać nie nominalnego czasu cyklu z dokumentacji maszyny, lecz danych z produkcji. Minimum to pomiar obejmujący pełną zmianę, a przy dużej zmienności procesu kilka reprezentatywnych zmian. Trzeba zapisać:
- rzeczywisty czas cyklu obu operacji,
- mikroprzestoje i ich długość,
- częstotliwość przezbrojeń,
- czas wymiany palety, pojemnika lub opakowania,
- awarie i ręczne interwencje,
- procent braków,
- planowane postoje operatorów,
- maksymalny dopuszczalny zapas WIP.
Sama średnia potrafi mocno oszukiwać. Stanowisko może mieć średni cykl 45 sekund, ale co 20–30 minut zatrzymywać się na 3 minuty. Właśnie takie zdarzenia często uzasadniają zastosowanie bufora.
Prosty sposób wstępnego oszacowania jego wielkości to:
B = Q × T
gdzie B oznacza wymaganą pojemność bufora, Q – tempo napływu materiału, a T – czas zakłócenia, który bufor ma przejąć.
Jeżeli poprzednia operacja dostarcza 120 szt./h, czyli 2 szt./min, a bufor ma zabezpieczyć proces przed typowym postojem następnej operacji trwającym 4 minuty, potrzeba około:
2 × 4 = 8 sztuk.
W praktyce nie projektowałbym jednak miejsca dokładnie na osiem detali. Jeżeli zmierzony typowy postój mieści się w zakresie 3–5 minut, sensowniejszym punktem wyjścia będzie pojemność około 10–12 sztuk, pod warunkiem że proces po wznowieniu pracy potrafi ten zapas później opróżnić.
I tu pojawia się warunek, który często jest pomijany. Jeżeli operacja B po postoju pracuje dokładnie z taką samą wydajnością jak A, nagromadzony zapas nie zniknie. Do opróżnienia bufora potrzebna jest chwilowa nadwyżka zdolności produkcyjnej po stronie procesu odbierającego albo kontrolowane zatrzymanie procesu poprzedzającego.
Bufor powinien mieć granice i własną logikę sterowania
Najgorszy wariant to długi transporter, na który można odkładać materiał „dopóki jest miejsce”. Wtedy jego długość zaczyna definiować wielkość produkcji w toku. Przenośnik o długości 10 m nie jest już tylko środkiem transportu, jeżeli przez kilka godzin stoi na nim 30 pojemników czekających na kolejną operację.
Dlatego trzeba rozdzielić trzy funkcje: transport, akumulację i magazynowanie.
Transporter powinien przede wszystkim przemieścić jednostkę z punktu A do B. Bufor ma czasowo zgromadzić ściśle określoną liczbę jednostek. Magazyn przechowuje zapas przez dłuższy czas. Łączenie tych funkcji bez ustalonych limitów szybko prowadzi do niekontrolowanego WIP.
W praktyce dobrze działa określenie dwóch progów. Pierwszy to poziom ostrzegawczy, drugi – maksymalny. Przykładowo dla bufora o pojemności 12 sztuk można przyjąć:
- 0–8 sztuk – normalna praca,
- 9–10 sztuk – stan podwyższonego napełnienia,
- 11 sztuk – sygnał ograniczenia podawania,
- 12 sztuk – zatrzymanie operacji poprzedzającej zgodnie z logiką linii.
Nie są to wartości uniwersalne. Progi trzeba wyznaczyć na podstawie dynamiki konkretnego procesu. Istotna jest również bezwładność układu. Jeśli po wysłaniu sygnału STOP na transporter nadal trafiają trzy elementy znajdujące się już w maszynie lub na odcinku transferowym, bufor nie może osiągać fizycznego maksimum przed wydaniem polecenia zatrzymania.
To częsty błąd. Czujnik „bufor pełny” umieszcza się na ostatnim możliwym miejscu, chociaż po jego zadziałaniu proces dostarcza jeszcze kilka sztuk. Rezultatem są zatory, ręczne zdejmowanie produktów albo zatrzymania awaryjne.
Trzeba więc policzyć również materiał znajdujący się w drodze.
Przykład: bufor fizycznie mieści 20 pojemników. Od chwili wykrycia stanu wysokiego do rzeczywistego zatrzymania dopływu mogą dotrzeć jeszcze 3 pojemniki. Bezpieczny próg zatrzymania nie powinien więc znajdować się przy pozycji 20, lecz najpóźniej w okolicy 17. pozycji. Jeżeli system ma dodatkowo tolerować jedną jednostkę wynikającą ze zmienności sekwencji, próg można przesunąć na 16.
W przypadku przenośników rolkowych, taśmowych czy modułowych trzeba też sprawdzić, czy produkty mogą rzeczywiście akumulować się na danym rozwiązaniu. Zwykły transporter nie zawsze jest transporterem akumulacyjnym. Docisk kolejnych opakowań, tarcie taśmy pod zatrzymanym produktem, niestabilne kartony albo palety zatrzymywane jedna za drugą mogą prowadzić do uszkodzeń produktu i przyspieszonego zużycia elementów napędu.
Przy cięższych ładunkach dochodzi jeszcze obciążenie konstrukcji. Dwadzieścia pojemników po 25 kg oznacza 500 kg produktu, nie licząc samego transportera. Projektując bufor, trzeba więc jednocześnie zweryfikować dopuszczalne obciążenie rolek lub taśmy, ramy, napędu, stoperów i elementów pozycjonujących.
Punkt buforowania wyznacza proces, nie wolny fragment hali
Najbardziej praktyczna zasada brzmi: bufor powinien znaleźć się przed operacją, której krótkie zakłócenia trzeba odseparować od poprzedniego procesu, ale niekoniecznie bezpośrednio przy samej maszynie.
Trzeba uwzględnić dostęp serwisowy, przejścia, strefy bezpieczeństwa, możliwość ręcznego usunięcia wadliwej jednostki i sposób ponownego uruchomienia linii. Projekt, który dobrze wygląda na layoucie, może być fatalny w obsłudze, jeśli operator musi wejść między osłony, żeby wyjąć przekrzywiony pojemnik.
Przed wyborem miejsca warto przejść trasę materiału fizycznie i odpowiedzieć na kilka pytań:
- gdzie najczęściej powstaje kolejka,
- co powoduje jej powstanie,
- jak długo przeciętnie i maksymalnie trwa zakłócenie,
- czy po ustaniu zakłócenia kolejka sama się rozładowuje,
- czy istnieje możliwość zatrzymania procesu poprzedzającego,
- ile sztuk pozostaje w drodze po wydaniu komendy STOP,
- gdzie operator może bezpiecznie usunąć zablokowany lub wadliwy produkt.
Dopiero potem warto dobierać konstrukcję transportera, napęd, rolki, prowadnice, stopery, czujniki i elementy automatyki. Przy projektowaniu albo przebudowie takiego układu przydają się również dostępne na rynku komponenty transportu wewnętrznego; więcej informacji na: https://sklep.movlink.pl.
Jest jeszcze jedna pułapka: bufor bywa wygodnym sposobem na ukrycie problemu organizacyjnego. Jeżeli operator drugiego stanowiska co godzinę odchodzi na 10 minut po materiał pomocniczy, dołożenie kilku metrów transportera pozwoli utrzymać pierwszą maszynę w ruchu. Technicznie zadziała. Ekonomicznie może być jednak absurdalne, bo zamiast usunąć dziesięciominutową stratę, firma kupuje konstrukcję, napęd, automatykę i zajmuje powierzchnię hali.
Podobnie jest z awariami. Jeśli następna maszyna regularnie stoi po 20–30 minut, zwiększanie bufora tylko opóźnia zatrzymanie poprzedniej operacji. Najpierw trzeba usunąć przyczynę niskiej dostępności urządzenia.
Dobrze dobrany bufor można poznać po tym, że regularnie się napełnia i opróżnia. Jeżeli przez większość zmiany pozostaje prawie pusty, prawdopodobnie został przewymiarowany. Jeżeli stale pracuje blisko maksimum, problemem może być zbyt mała pojemność, ale równie dobrze trwała różnica wydajności operacji. Drugi przypadek trzeba wykluczyć jako pierwszy.
FAQ – najczęstsze pytania o bufor międzyoperacyjny
Ile produktów powinien mieścić bufor?
Tyle, aby przejąć typowe krótkotrwałe zakłócenie procesu. Przy dopływie 3 szt./min i postoju, który trzeba kompensować przez 5 minut, punktem wyjścia jest 15 sztuk plus rezerwa wynikająca z bezwładności transportu i zmienności procesu.
Czy większy bufor zawsze zwiększa wydajność linii?
Nie. Jeśli jedna operacja stale produkuje 100 szt./h, a następna odbiera maksymalnie 80 szt./h, bufor jedynie przesunie w czasie zatrzymanie pierwszej operacji. Nie zwiększy przepustowości całego procesu.
Czy transporter może pełnić funkcję bufora?
Tak, pod warunkiem że konstrukcja jest przystosowana do akumulacji, określono maksymalną liczbę jednostek i zastosowano odpowiednie sterowanie. Sam fakt, że na przenośniku fizycznie mieści się 40 kartonów, nie oznacza, że powinno się na nim przechowywać 40 kartonów.
Gdzie umieścić czujnik pełnego bufora?
Przed fizycznym końcem strefy akumulacji. Od maksymalnej pojemności trzeba odjąć liczbę produktów, które mogą jeszcze dotrzeć po wydaniu sygnału zatrzymania. Przy pojemności 20 sztuk i trzech sztukach pozostających w drodze próg STOP powinien zadziałać najpóźniej przy około 17 sztukach, a przy wymaganej dodatkowej rezerwie – wcześniej.
Co jest ważniejsze: długość transportera czy liczba miejsc buforowych?
Liczba kontrolowanych pozycji. Dwa transportery o długości 6 m mogą mieć zupełnie inną pojemność, jeżeli jeden przewozi pojemniki długości 300 mm, a drugi palety 1200 mm. Bufor projektuje się w jednostkach logistycznych, a następnie przelicza na wymaganą długość konstrukcji.
Jak sprawdzić, czy transporter już stał się magazynem?
Najprościej obserwować jego napełnienie przez pełne zmiany produkcyjne. Jeśli ten sam materiał stoi na nim przez długi czas, kolejka praktycznie się nie opróżnia albo pracownicy świadomie wykorzystują wolne miejsca jako zapas „na później”, transporter przestał pełnić wyłącznie funkcję transportową i buforową.
Pierwszym działaniem nie powinno być więc mierzenie wolnego miejsca w hali ani zamawianie dłuższego przenośnika. Najpierw zmierz rzeczywiste czasy cyklu obu operacji i przez kilka zmian zapisz moment oraz długość każdego zatoru. Jeżeli jedna operacja ma trwale większą wydajność od następnej, usuń tę nierównowagę albo wprowadź kontrolowane zatrzymanie źródła. Dopiero gdy kolejka wynika z krótkich, mierzalnych zakłóceń, policz pojemność bufora i na jej podstawie dobieraj długość transportera, liczbę pozycji oraz progi sterowania. To właśnie odwrócenie tej kolejności najczęściej sprawia, że transporter zaczyna pracować jak magazyn.
Dodaj komentarz